


Kao dobavljač korištenih plastičnih ekstrudera cijevi, razumijem važnost optimizacije konfiguracije vijka za različite plastike. Vijak je srce ekstrudera, a njegov dizajn i konfiguracija igraju ključnu ulogu u određivanju kvalitete i učinkovitosti procesa ekstruzije. U ovom postu na blogu podijelit ću neke uvide o tome kako optimizirati konfiguraciju vijaka korištenog plastičnog cijevi za cijev za različite plastike.
Razumijevanje osnova dizajna vijaka
Prije nego što zaronite u proces optimizacije, ključno je razumjeti osnovne komponente vijka i kako utječu na postupak ekstruzije. Tipični vijak sastoji se od tri glavna dijela: odjeljak za dovod, odjeljak za kompresiju i odjeljak za mjerenje.
- Prehrambeni dio: Ovo je prvi dio vijaka, gdje se plastična smola dovodi u ekstruder. Prehrambeni dio ima veliki nagib i dubok kanal koji olakšava učinkovit unos plastičnog materijala.
- Odjeljak kompresije: Dok se plastika kreće duž vijaka, ona ulazi u odjeljak kompresije. Ovdje se nagib vijka postupno smanjuje, a dubina kanala postaje plića. Ovo djelovanje kompresije pomaže u otopljenju plastike i povećanju pritiska.
- Mjerni dio: Odjeljak za mjerenje je konačni dio vijka, gdje se rastopljena plastika odmjerava i isporučuje u matricu dosljednom brzinom. Mjerni dio ima konstantni nagib i plitki kanal kako bi se osigurao ujednačen protok i pritisak.
Čimbenici koji utječu na konfiguraciju vijka
Potrebno je razmotriti nekoliko čimbenika pri optimiziranju konfiguracije vijka za različite plastike:
- Plastični tip: Različite plastike imaju različite točke taljenja, viskoznost i svojstva protoka. Na primjer, polietilen visoke gustoće (HDPE) ima veću točku taljenja i nižu viskoznost u usporedbi s polivinil-kloridom (PVC). Stoga će konfiguracija vijka za HDPE možda trebati biti različita od one za PVC kako bi se osiguralo pravilno taljenje i istiskivanje.
- Brzina ekstruzije: Željena brzina ekstruzije također igra ulogu u određivanju konfiguracije vijka. Veće stope ekstruzije mogu zahtijevati vijak s većim promjerom ili većim omjerom kompresije kako bi se osiguralo dovoljno rastopljenja i nakupljanja tlaka.
- Specifikacije proizvoda: Specifikacije konačnog proizvoda, poput debljine stijenke, promjera i tolerancije, također mogu utjecati na konfiguraciju vijka. Na primjer, tankozidna cijev može zahtijevati vijak s preciznijim mjernim dijelom kako bi se osigurala ujednačena debljina stijenke.
Optimiziranje konfiguracije vijka za različite plastike
Polietilen (PE)
Polietilen je jedna od najčešće korištenih plastika u ekstruziji cijevi. Ima dobru kemijsku otpornost, koeficijent niskog trenja i visoku čvrstoću. Da biste optimizirali konfiguraciju vijka za PE, mogu se napraviti sljedeća razmatranja:
- Omjer kompresije: Omjer kompresije od 2,5: 1 do 3,5: 1 općenito se preporučuje za PE. Ovaj omjer kompresije pomaže učinkovito otapati PE smolu i izgraditi dovoljan pritisak za ekstruziju.
- Omjer l/d: Omjer duljine i promjera (l/d) vijaka trebao bi biti oko 24: 1 do 30: 1. Duži vijak pruža više vremena boravka za plastiku da se rastopi i miješa, što rezultira boljom kvalitetom proizvoda.
- Geometrija vijka: Vijak treba imati glatku površinsku završnu obradu kako bi se smanjilo trenje i spriječilo nakupljanje materijala. Dizajn barijerskog vijka također se može koristiti za poboljšanje učinkovitosti taljenja i smanjenje rizika od pregrijavanja.
Polivinil klorid (PVC)
PVC je još jedna široko korištena plastika u ekstruziji cijevi. Ima izvrsnu otpornost na požar, kemijsku otpornost i strah. Međutim, PVC je osjetljiviji na toplinu i smicanje u usporedbi s PE. Stoga konfiguracija vijka za PVC mora biti pažljivo optimizirana:
- Omjer kompresije: Niži omjer kompresije od 1,8: 1 do 2,2: 1 obično se koristi za PVC kako bi se spriječilo pregrijavanje i degradacija.
- Omjer l/d: Omjer L/D od 20: 1 do 24: 1 dovoljan je za ekstruziju PVC -a. Kraći vijak može pomoći u smanjenju vremena boravka PVC materijala i umanjiti rizik od toplinske razgradnje.
- Geometrija vijka: Vijak bi trebao imati poseban dizajn kako bi se PVC spriječio da se zalijepi i izgara. PVC-specifični vijak može imati dublji presjek za dovod, postupniji odjeljak za kompresiju i poseban površinski tretman za poboljšanje svojih svojstava protiv štapića.
Polipropilen (PP)
Polipropilen je lagana i visoka plastika s dobrom kemijskom otpornošću i toplinskom otpornošću. Da biste optimizirali konfiguraciju vijka za PP, mogu se slijediti sljedeći savjeti:

- Omjer kompresije: Omjer kompresije od 3: 1 do 4: 1 prikladan je za pp. Ovaj omjer kompresije pomaže u otopljenju PP smole i izgradnja dovoljno pritiska za ekstruziju.
- Omjer l/d: Omjer L/D od 25: 1 do 32: 1 preporučuje se za ekstruziju PP. Duži vijak omogućuje bolje topljenje i miješanje PP materijala.
- Geometrija vijka: Vijak bi trebao imati oštar rub koji će se probiti kroz PP pelete i poboljšati učinkovitost taljenja. Odjeljak za miješanje Maddock -a također se može dodati kako bi se poboljšalo miješanje i homogenizacija rastopljenog PP.
Naši rabljeni plastični ekstruderi cijevi
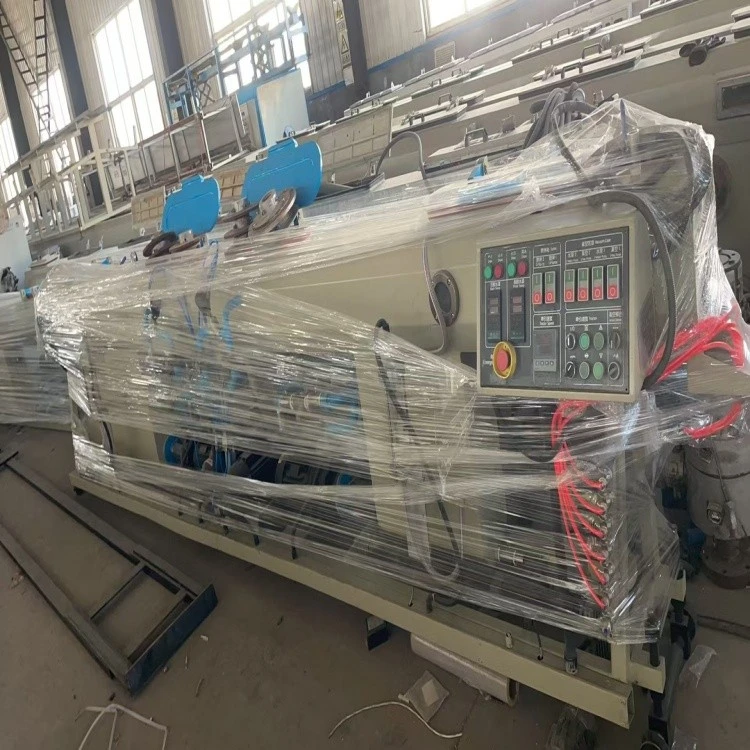
U našoj tvrtki nudimo širok rasponKorišteni dvostruki zidni valoviti ekstruder cijevi,,Rabljena proizvodna linija ekstruzije cijevi, i90 - 315 mm HDPE linija ekstruzije cijevi. Naši korišteni ekstruderi pažljivo su pregledani i obnovljeni kako bi se osiguralo pouzdane performanse i visokokvalitetni izlaz. Također pružamo tehničku podršku i usluge prilagodbe kako bismo našim kupcima pomogli da optimizira konfiguraciju vijka za njihove specifične plastične materijale i zahtjeve proizvoda.
Zaključak
Optimiziranje konfiguracije vijka korištenog plastičnog ekstrudera cijevi za različite plastike kritičan je korak u osiguravanju učinkovite i kvalitetne ekstruzije. Razumijevanjem osnovnih načela dizajna vijaka, uzimajući u obzir čimbenike koji utječu na konfiguraciju vijka i slijedeći savjete za različite plastike, možete postići bolje rezultate ekstruzije i poboljšati performanse vašeg ekstrudera. Ako ste zainteresirani za naše rabljene ekstrudere plastičnih cijevi ili vam treba više informacija o optimizaciji vijaka, slobodno nas kontaktirajte na detaljnu raspravu i pregovore o nabavi.
Reference
- "Tehnologija ekstruzije plastike" DV Rosato i DV Rosato Jr.
- "Ekstruzija umire za plastiku i gumu" JD Argyropoulos